聚四氟乙烯填充石墨零件加工 四氟廠家如何打造高性能PTFE異型件
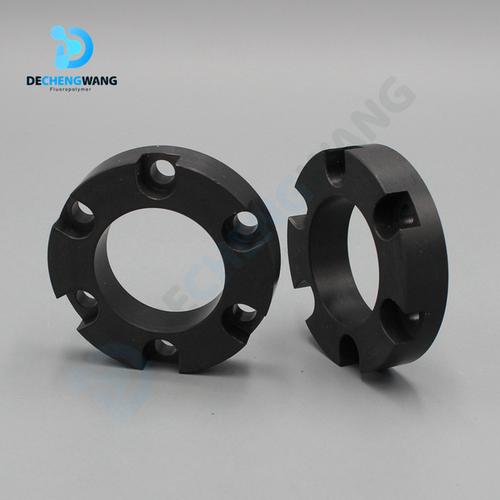
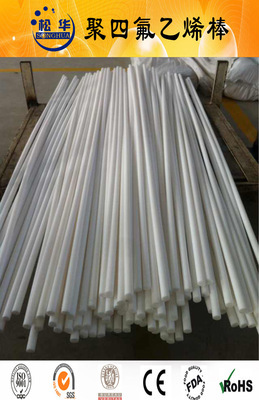
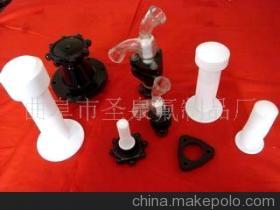
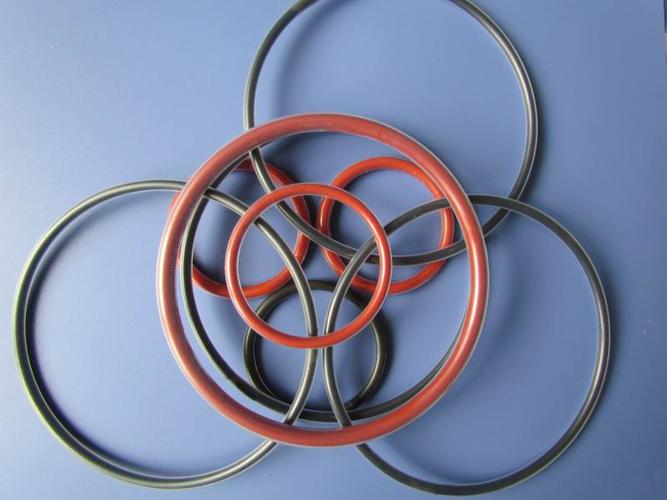
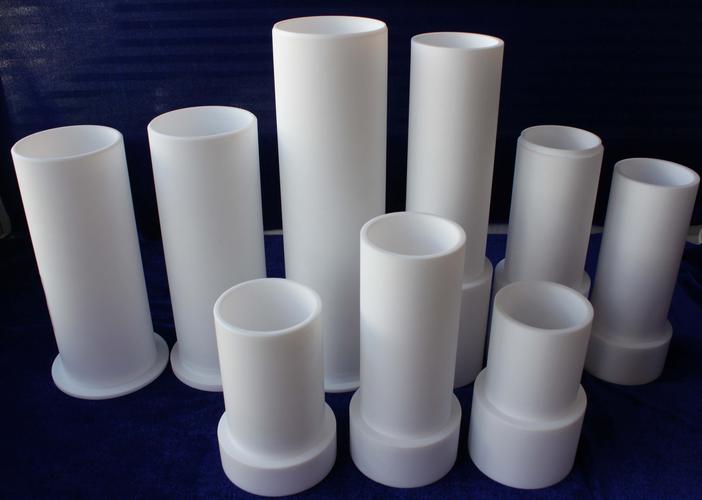
聚四氟乙烯(PTFE)因其卓越的化學(xué)穩(wěn)定性、耐高低溫性和低摩擦系數(shù),被廣泛應(yīng)用于密封、絕緣及耐磨場(chǎng)景。純PTFE也存在機(jī)械強(qiáng)度較低、熱膨脹系數(shù)大、導(dǎo)熱性差和易冷流等短板。為彌補(bǔ)這些不足,填充改性成為主流方案,其中填充石墨的PTFE零件在耐磨、導(dǎo)熱和抗蠕變方面表現(xiàn)尤為突出。專業(yè)的四氟廠家是如何加工聚四氟乙烯填充石墨零件及其他PTFE異型件的?以下從材料、工藝與應(yīng)用三個(gè)維度展開。\n\n一、為什么選擇填充石墨?\n石墨具有層狀結(jié)構(gòu),不僅自身潤滑性好,還能顯著提升PTFE的導(dǎo)熱性、硬度和抗壓強(qiáng)度。與純PTFE相比,填充石墨后可降低磨損率,減少冷流變形,并適用于高速旋轉(zhuǎn)或中高載荷的密封場(chǎng)合,如壓縮機(jī)活塞環(huán)、泵閥密封件、導(dǎo)向環(huán)等。石墨填充比例通常在5%~30%之間,具體根據(jù)工況密封介質(zhì)、溫度、線速度調(diào)整。\n\n二、PTFE異型件的加工流程\n1. 原料預(yù)處理:選用懸浮聚合PTFE細(xì)粉,與高純石墨粉均勻混合,控制粒徑分布和含水率,避免結(jié)團(tuán)。\n2. 模壓成型:由于PTFE熔融粘度極高(約10^10 Pa·s),無法采用常規(guī)注塑,需先進(jìn)行冷壓。將混合料裝入模具,在20~50 MPa壓力下壓制成密度均勻的預(yù)成型坯。\n3. 燒結(jié):將坯體以緩慢升溫速率加熱至360~380℃,保溫使PTFE顆粒熔融并擴(kuò)散融合,隨后以嚴(yán)格降溫速率冷卻,避免內(nèi)應(yīng)力開裂,這一步直接決定零件的致密性和結(jié)晶度。\n4. 機(jī)械加工:燒結(jié)后的毛坯再根據(jù)圖紙車削、銑削、鉆孔、磨削,獲得精密的PTFE異型件。加工時(shí)采用鋒利刀具、適中轉(zhuǎn)速和充分冷卻液,防止材料受熱變形。\n5. 后處理與檢測(cè):部分零件需去毛刺、退火或表面活化處理,并用三坐標(biāo)、硬度計(jì)、密度測(cè)試等保證公差與性能。\n\n三、常見PTFE異型件類型\n- 填充石墨密封環(huán)、墊圈;\n- 耐磨導(dǎo)向帶、活塞環(huán);\n- 絕緣套管、異形法蘭襯里;\n- 耐腐蝕流體分配頭;\n- 定制截面異型棒材及板材。\n以上產(chǎn)品可按客戶提供的圖紙、樣品或工況需求定制,廠家通過調(diào)整填充比例、模具設(shè)計(jì)和加工參數(shù)滿足不同需要。\n\n四、如何篩選專業(yè)四氟廠家\n1. 經(jīng)驗(yàn)與設(shè)備嗎?一問便有答案:有多年P(guān)TFE填充加工經(jīng)驗(yàn)、掌握模壓燒結(jié)和精密加工設(shè)備的廠家更具保障1\n2;31. 質(zhì)量管控方案看體系:能提供材料檢測(cè)、無損探傷、尺寸報(bào)告及批次可追溯性的廠家更可靠1\n6;\v2A 行業(yè)三-.B2\n因此,在選擇PTFE填充零件加工伙伴時(shí),您可以請(qǐng)廠家提供同行業(yè)應(yīng)用案例一次。可靠的四氟廠家通常對(duì)每批原料23進(jìn)/分析
最新產(chǎn)品